


Fraunhofer-Forschende übertragen Wasserstoff-Fertigungstechnik auf Wärmetauscher - mehr als 100 Platten pro Minute möglich
© IWU
Chemnitz - Das Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU überträgt eine für Bipolarplatten von Brennstoffzellen und Elektrolyseuren entwickelte Fertigungstechnologie auf metallische Wärmetauscherplatten. Mit dem kontinuierlichen Hohlprägewalzen sollen künftig Produktionsraten von deutlich mehr als 100 Platten pro Minute möglich sein. Konventionelle Verfahren erreichen nach Angaben des Instituts bis zu 60 Bauteile pro Minute.
Wärmetauscher sind Schlüsselkomponenten unter anderem in Rechenzentren, Wärmepumpen, Industrieanlagen und Fahrzeugen. Mit zunehmender Elektrifizierung und wachsendem Bedarf an effizienter Kühlung und Wärmenutzung gewinnt ihre kostengünstige Großserienfertigung an Bedeutung. Das kontinuierliche Fertigungsverfahren ermöglicht einen hohen Automatisierungsgrad und eröffnet damit Potenzial für die kostengünstige Großserienproduktion in zahlreichen industriellen Anwendungsfeldern.
Hoher Automatisierungsgrad: Hohlprägewalzen soll Produktionsraten deutlich steigern
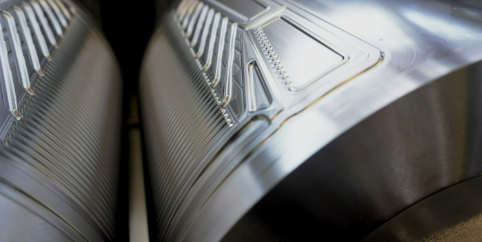
Beim klassischen Hohlprägen werden metallische Platten in einzelnen Pressvorgängen geformt. Beim Hohlprägewalzen läuft das Metallband dagegen kontinuierlich zwischen rotierenden Formwalzen hindurch, die die erforderlichen Kanalstrukturen einprägen. Dadurch sinken die benötigten Umformkräfte deutlich und die Produktion kann ohne die Pausen eines diskontinuierlichen Pressverfahrens erfolgen.
Fraunhofer prognostiziert für Wärmetauscherplatten Produktionsleistungen von deutlich mehr als 100 Bauteilen pro Minute, während mit konventionellen Verfahren bis zu 60 Bauteile pro Minute möglich sind. Die geringeren Prozesskräfte ermöglichen zudem kompaktere Anlagenkonzepte. Damit zielt das Verfahren insbesondere auf Anwendungen mit hohen Stückzahlen und entsprechend hohem Kostendruck.
Ein weiterer Vorteil liegt in der Integration der nachfolgenden Fertigungsschritte. Nach dem Prägewalzen können die Platten direkt aus dem Metallband getrennt, gefügt und gestapelt werden. Damit lässt sich eine hochautomatisierte Prozesskette vom Coil - der aufgewickelten Metallbandrolle - bis zur fertigen Wärmetauscherplatte aufbauen. Fraunhofer erwartet dadurch geringere Produktionszeiten, weniger Handhabungsaufwand und niedrigere Investitionskosten je Bauteil.
Drei Verfahren für unterschiedliche Anforderungen
Das Fraunhofer IWU untersucht neben dem Hohlprägewalzen weiterhin das etablierte Hohlprägen und die Hochdruck-Blechumformung. Letztere ermöglicht eine besonders präzise Ausformung der Kanalstrukturen und benötigt lediglich eine Werkzeuggravur. Das klassische Hohlprägen bietet dagegen etablierte Anlagenkonzepte, hohe Prozesssicherheit und eine wirtschaftliche Serienfertigung. Welches Verfahren geeignet ist, hängt damit unter anderem von Bauteilgeometrie, Qualitätsanforderungen und benötigter Stückzahl ab.
Für Machbarkeitsstudien kann das Institut Musterbauteile mit einer Breite bis etwa 30 cm, einer Länge bis 1 m und Blechdicken bis 0,5 mm untersuchen. Dabei sollen unter anderem Umformbarkeit, Bauteilqualität, Wirtschaftlichkeit der Prozesskette und die Skalierbarkeit für die Serienfertigung bewertet werden.
Wasserstoff-Forschung schafft Basis für breitere industrielle Nutzung
Die technologische Grundlage für das Verfahren entstand aus Forschungsarbeiten zur Großserienfertigung metallischer Bipolarplatten für Brennstoffzellen und Elektrolyseure. In der Referenzfabrik.H2 setzt das Fraunhofer IWU bereits auf das Hohlprägewalzen als kontinuierliches Produktionsverfahren. Gegenüber klassischen Pressverfahren können die erforderlichen Prozesskräfte dort nach Institutsangaben um den Faktor zehn sinken.
Mit der Übertragung auf Wärmetauscherplatten erschließt sich der ursprünglich für Wasserstofftechnologien weiterentwickelten Fertigungstechnik ein wesentlich breiteres Anwendungsspektrum. Entscheidend für den industriellen Einsatz wird sein, ob sich die prognostizierten hohen Produktionsraten und Kostenvorteile bei unterschiedlichen Wärmetauschergeometrien auch in der Großserie erreichen lassen.
Quelle: IWR Online
© IWR, 2026
 Artikel teilen / merken